Wave Soldering - لحیم کاری موجی
- تعریف کوتاه فنی
- لحیمکاری موجی (Wave Soldering) یک روش صنعتی و خودکار برای اتصال قطعات الکترونیکی به PCB است که در آن سطح زیرین برد از روی موجی از لحیم مذاب عبور میکند. در این فرآیند، لحیم مذاب با پدها و پایههای قطعات تماس پیدا کرده و پس از سرد شدن، اتصالات الکتریکی و مکانیکی ایجاد میکند.
- معادل فارسی
- لحیمکاری موجی
- نامهای دیگر
- لحیمکاری با موج قلع، فرآیند لحیمکاری موجی
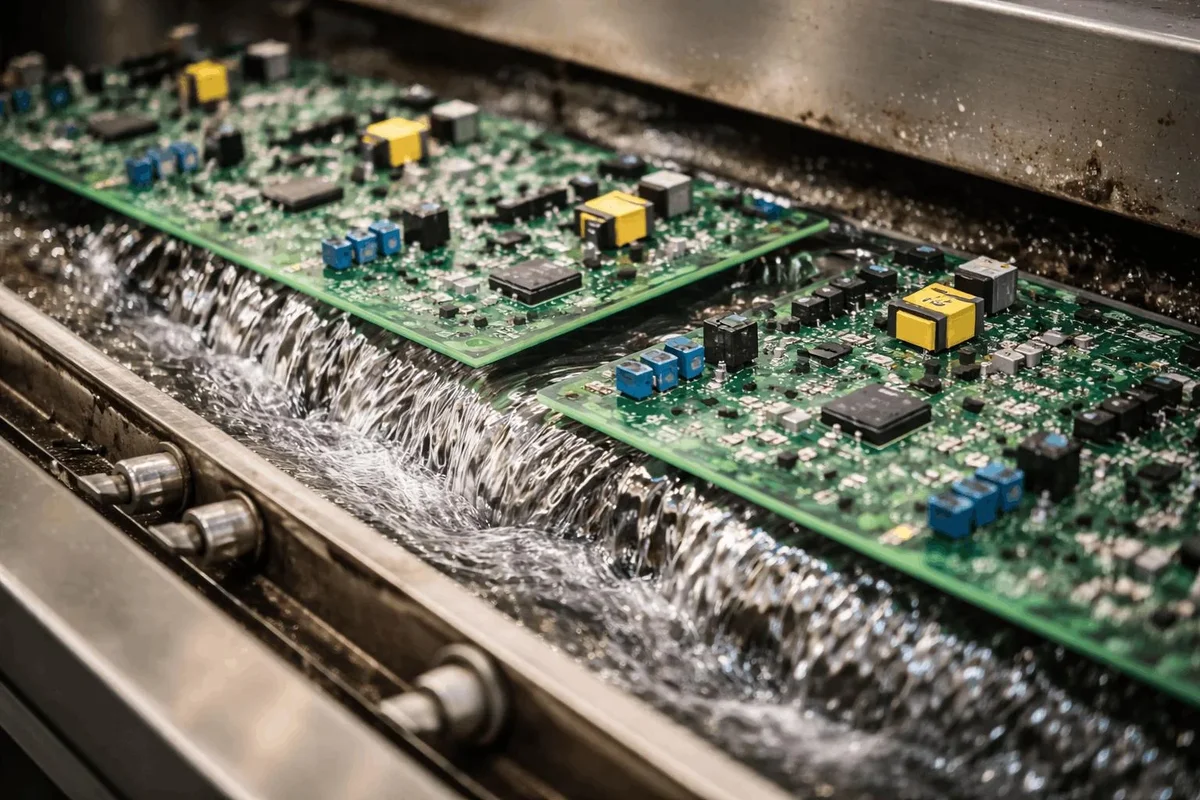
این روش بیشتر برای مونتاژ قطعات پایهدار یا Through-Hole استفاده میشود، اما در برخی طراحیها برای قطعات SMD نصبشده روی سطح زیرین برد نیز کاربرد دارد.
در دستگاه Wave Soldering، لحیم در یک مخزن گرم نگهداری شده و با استفاده از پمپ، به شکل موجی پیوسته به سمت سطح برد هدایت میشود.
برد توسط نوار نقاله با سرعت و زاویه مشخص از روی موج لحیم عبور میکند. پیش از تماس با لحیم، معمولاً فلاکس روی سطح زیرین برد اعمال و برد پیشگرم میشود تا ترشوندگی بهتر و شوک حرارتی کمتری ایجاد شود.
مراحل اصلی فرآیند Wave Soldering:
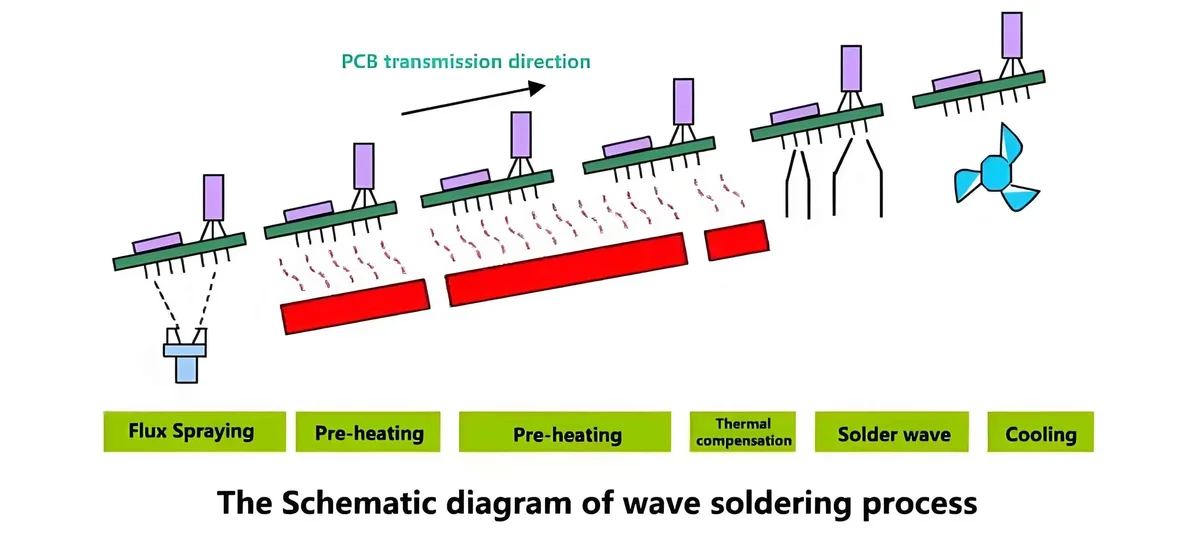
- Fluxing (اعمال فلاکس): فلاکس برای پاکسازی اکسیدهای سطحی و بهبود ترشوندگی روی نواحی موردنظر اعمال میشود.
- Preheating (پیشگرمایش): برد بهتدریج گرم میشود تا اختلاف دمای ناگهانی کاهش یابد.
- Wave Soldering (لحیمکاری موجی): سطح زیرین PCB با موج لحیم مذاب تماس پیدا میکند و اتصالات لحیمی تشکیل میشوند.
- Cooling (خنک سازی): برد سرد میشود تا لحیم منجمد شده و اتصالات نهایی شکل بگیرند.
کاربرد
- مونتاژ قطعات پایهدار (Through-Hole) روی PCB.
- تولید انبوه بردهای الکترونیکی.
- لحیمکاری کانکتورها، ترمینالها و قطعات دارای پایه عبوری.
- مونتاژ بردهای منابع تغذیه و کنترل صنعتی.
- لحیمکاری قطعات SMD روی سطح زیرین برد، در طراحیهای مناسب.
- ایجاد اتصالات لحیمی با سرعت بالا در خطوط تولید انبوه.
نکات طراحی PCB
در طراحی PCB برای فرآیند Wave Soldering باید شرایط تماس برد با موج لحیم و نحوه خروج لحیم از سطح زیرین در نظر گرفته شود.
- جهت قرارگیری قطعات: جهت قطعات نسبت به مسیر حرکت برد باید بهگونهای انتخاب شود که لحیمکاری پایهها بهدرستی انجام شود.
- فاصله بین قطعات: فاصله مناسب بین پایهها و قطعات برای جلوگیری از ایجاد پل لحیم (Solder Bridge) ضروری است.
- طراحی Thermal Relief: برای اتصال پدها به صفحات مسی بزرگ، استفاده از اتصال حرارتی مناسب به بهبود فرآیند لحیمکاری کمک میکند.
- توجه به فاصله قطعات SMD: قطعات SMD روی سطح زیرین برد ممکن است در تماس با موج لحیم قرار بگیرند؛ بنابراین فاصلهگذاری و جهتگیری آنها اهمیت دارد.
- استفاده از Solder Thief: در انتهای ردیف پایهها میتوان پدهای کمکی برای جمعآوری لحیم اضافی در نظر گرفت تا احتمال ایجاد پل لحیم کاهش یابد.
- توجه به Shadow Effect: قطعات بزرگ ممکن است مانع رسیدن موج لحیم به پایههای قطعات پشت سر خود شوند. چیدمان قطعات باید این مسئله را در نظر بگیرد.
- در نظر گرفتن محدودیتهای مونتاژ: در صورت نیاز به استفاده از فیکسچر (Wave Soldering Pallet)، ابعاد و موقعیت قطعات باید با محدودیتهای فیکسچر سازگار باشد.
اصطلاحات مرتبط
- Solder Wave موج لحیم
- Molten Solder لحیم مذاب
- Fluxing اعمال فلاکس
- Preheating پیشگرمایش
- Cooling سردسازی
- Conveyor Speed سرعت نوار نقاله
- Solder Pot مخزن لحیم مذاب
- Through-Hole Technology (THT) فناوری قطعات پایهدار
- Selective Soldering لحیمکاری انتخابی
- Double Wave Soldering لحیمکاری با دو موج
- Solder Thief پد کمکی جمعآوری لحیم
- Shadow Effect اثر سایهاندازی قطعات
- Wave Soldering Pallet فیکسچر لحیمکاری موجی
- Solder Bridge پل لحیم
- Thermal Relief اتصال حرارتی
نکته مهم: تفاوت اصلی Wave Soldering و Reflow Soldering در روش تأمین لحیم و نحوه ایجاد اتصال است. در Reflow از خمیر لحیم چاپشده روی پدها استفاده میشود، اما در Wave Soldering برد از روی موج لحیم مذاب عبور میکند.